

Bir vardiyanın duruş kayıtlarıyla başka bir dönemin kalite sonuçları birleştirildiğinde, işlemler matematiksel olarak doğru olsa bile geçerli bir OEE sonucu elde edilmez. Hesabın ilk koşulu, sürelerin ve ürün miktarlarının aynı ekipmana ve aynı değerlendirme dönemine ait olmasıdır.
Ardından bu kayıtlar kullanılabilirlik, performans ve kalite oranlarına dönüştürülür. Aşağıdaki hesap boyunca tek bir örnek kullanılacak; süre, hız ve ürün uygunluğunun sonuca nasıl yansıdığı ayrı ayrı gösterilecektir.
OEE Formülü Nedir?
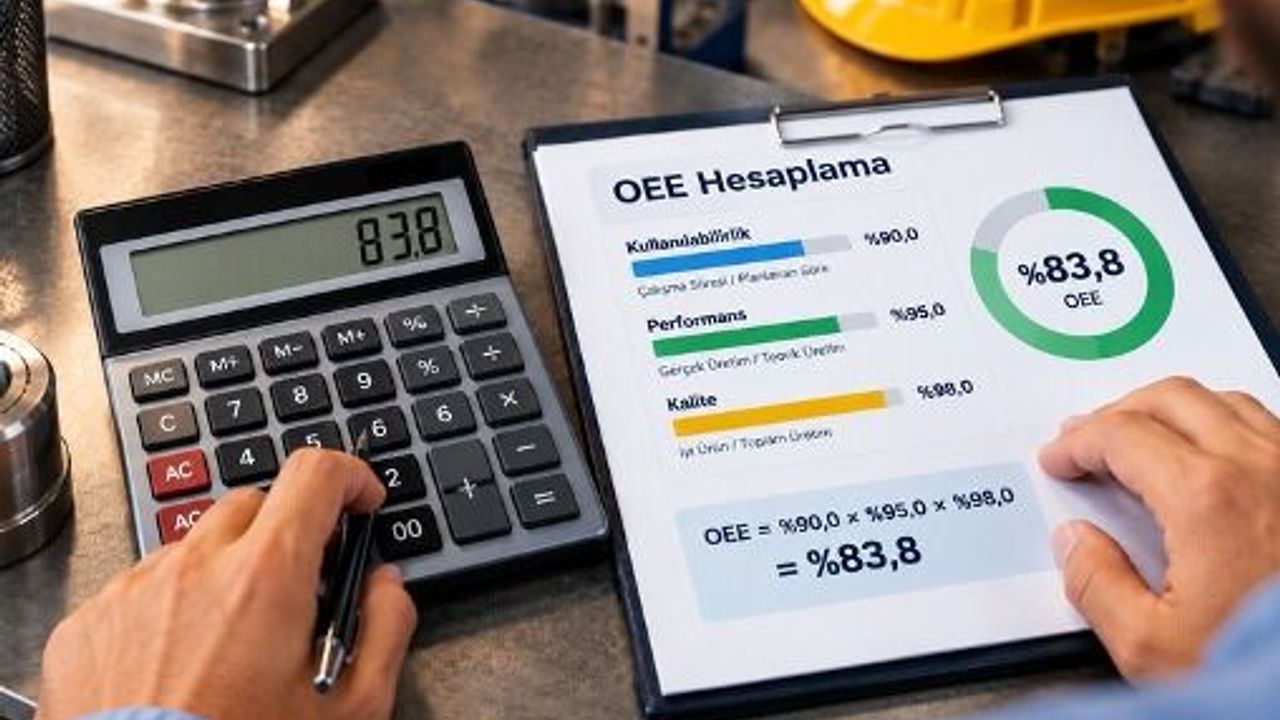
OEE’nin hesabında kullanılabilirlik, performans ve kalite oranları birbiriyle çarpılır:
OEE = Kullanılabilirlik × Performans × Kalite
Bu üç oran farklı soruları cevaplar: Üretime ayrılan zamanın ne kadarında çalışıldı? Çalışma sırasında ideal hıza ne kadar yaklaşıldı? Çıktının ne kadarı ilk seferde uygun bulundu?
Bu soruların dayandığı süre ve miktar tanımları, OEE hesaplama işleminin hangi üretim koşullarını temsil ettiğini belirler.
Çarpımda yüzde değerlerinin ondalık karşılıkları kullanılır. Bunun için her yüzde 100’e bölünür; elde edilen sonuç yüzde olarak yazılacaksa yeniden 100 ile çarpılır:
OEE (%) = Kullanılabilirlik oranı × Performans oranı × Kalite oranı × 100
Ondalık oran ile yüzde gösterimi hesap boyunca ayrılmalıdır. Ara sonuçları erken yuvarlamak yerine, mümkün olduğunca tam değerlerle ilerlemek sonucun hassasiyetini korur.
Kullanılabilirlik Nasıl Hesaplanır?
Kullanılabilirlik hesabının payında gerçek çalışma süresi, paydasında ise planlanan üretim süresi yer alır:
Kullanılabilirlik = Gerçek Çalışma Süresi / Planlanan Üretim Süresi
Çalışma süresini bulmak için üretim planlanan dönem içindeki duruşlar çıkarılır:
Gerçek Çalışma Süresi = Planlanan Üretim Süresi − Duruş Süresi
Buradaki başlangıç noktası, vardiyanın tamamı değildir. Önce hangi zamanların üretim için ayrıldığı belirlenir. Molaların veya üretim planlanmayan diğer sürelerin hesabın dışında tutulması, işletmenin ölçüm standardında tanımlanmalıdır. Üretim beklenen zamanın içinde oluşan duruşlar ise çalışma süresini azaltır.
Hesap boyunca kullanılacak örnek veriler aşağıdadır. Bu senaryo yöntemi açıklamak için oluşturulmuştur; herhangi bir tesise ait performans sonucu değildir.
|
Ölçüm kaydı |
Örnekte kullanılan değer |
|
Vardiyanın toplam süresi |
480 dakika |
|
Üretim planlanmayan mola |
30 dakika |
|
Planlanan üretim süresi |
450 dakika |
|
Bu süre içinde kaydedilen duruş |
90 dakika |
|
Ürün için ideal çevrim süresi |
0,5 dakika/adet |
|
Toplam üretilen ürün |
648 adet |
|
İlk seferde sağlam çıkan ürün |
630 adet |
Örneğin ölçüm kuralına göre 30 dakikalık mola kapsam dışındadır. Bu nedenle üretim için ayrılan süre 480 − 30 = 450 dakikadır. Duruş çıkarıldığında:
Gerçek Çalışma Süresi = 450 − 90 = 360 dakika
Kullanılabilirlik = 360 / 450 = 0,80 = %80
Başka bir ifadeyle, üretim yapılması planlanan zamanın beşte biri duruşta geçmiştir.
Performans Oranı Nasıl Hesaplanır?
Performans hesabı, üretilen miktarın ideal koşullarda gerektireceği süreyi, fiilen çalışılan süreyle karşılaştırır:
Performans = (İdeal Çevrim Süresi × Toplam Üretim Miktarı) / Gerçek Çalışma Süresi
İdeal çevrim süresi, ilgili üründen bir adet üretmek için ideal koşullarda gereken zamandır. Vardiya için belirlenen adet hedefi veya geçmişte ölçülen ortalama çevrim süresiyle aynı kavram değildir.
Örnekte 648 adet ürün üretilmiştir. Her adet için ideal süre 0,5 dakika olduğundan, bu miktarın ideal üretim süresi şöyledir:
0,5 × 648 = 324 dakika
Ekipman gerçekte 360 dakika çalışmıştır:
Performans = 324 / 360 = 0,90 = %90
İşlemde dakika/adet ile adet çarpılarak dakika elde edilir. Paydadaki süre de dakika olduğundan oran birim bakımından tutarlıdır. Çevrim süresi başka bir zaman birimiyle kaydedilmişse, hesap öncesinde birimler eşitlenmelidir.
Burada 630 sağlam ürün yerine 648 toplam ürün kullanılır; uygunluk farkı kalite bileşeninde ele alınacaktır. Performansın %100’ü aşması durumunda ise ideal çevrim tanımı, üretim sayımı ve çalışma süresi kayıtları kontrol edilmelidir.
Kalite Oranı Nasıl Hesaplanır?
Kalite oranında, ilk seferde uygun bulunan ürünler toplam üretime bölünür:
Kalite = Sağlam Ürün Miktarı / Toplam Üretim Miktarı
Örnekte toplam 648 adet ürünün 630 adedi ilk seferde sağlam çıkmıştır. Aradaki fark:
648 − 630 = 18 adet uygunsuz ürün
Buna göre:
Kalite = 630 / 648 = 0,972222… ≈ %97,22
Bu hesapta ilk geçişteki uygunluk esas alınmaktadır. Hurdaya ayrılan ve yeniden işlem gerektiren ürünler, ilk seferde sağlam çıkan miktara eklenmez. Yeniden işlenen ürünün daha sonra kabul edilmesi, başlangıçta sorunsuz üretildiği anlamına gelmediği için bu yaklaşımda ilk kalite kaydı korunur.
Örnek OEE Hesaplama ile Sonuç Nasıl Yorumlanır?
Örneğin nihai sonucu %70’tir. Bu değere ulaşırken aynı vardiyaya ait kayıtlar şu sırayla kullanılmıştır:
- Kullanılabilirlik: (450 − 90) / 450 = 0,80
- Performans: (0,5 × 648) / 360 = 0,90
- Kalite: 630 / 648 = 0,972222…
- OEE: 0,80 × 0,90 × (630 / 648) = 0,70 = %70
Sonucu doğrulamak için sağlam ürün miktarı üzerinden eşdeğer bir kontrol yapılabilir. 630 sağlam ürünün ideal hızda üretimi 315 dakika gerektirir:
(0,5 × 630) / 450 = 315 / 450 = 0,70 = %70
Bu kontrol, planlanan üretim süresinin %70’inin ideal hızda sağlam ürün üretimine eşdeğer olduğunu gösterir. Ekipmanın çalışma süresini ifade eden oran ise %80’dir. Dolayısıyla %70 OEE, ekipmanın yalnızca bu oranda çalıştığı şeklinde okunmamalıdır.
Bileşenlere bakıldığında kullanılabilirlik %80, performans %90 ve kalite yaklaşık %97,22’dir. Bu örnekte kullanılabilirlik, tam etkinlikten en fazla uzaklaşan bileşendir. Ancak bileşenlerin yüzde kayıpları toplanarak toplam OEE kaybı bulunamaz; sonuç çarpım ilişkisine dayanır.
%70’in değerlendirilmesi için tek başına bir eşik yeterli değildir. Ürün, ekipman, çalışma koşulları ve ölçüm kapsamı bilinmelidir. Karşılaştırmalarda aynı tanımlar korunmadığında, oran değişikliğinin üretimden mi yoksa hesap yönteminden mi kaynaklandığı anlaşılamaz. Hesap kaybın hangi boyutta bulunduğunu ortaya koyar; nedenin açıklanması için duruş, hız ve kalite kayıtlarına dönülür.